
Publikuar: 17 maj 2026
Nga: Yanwei Hu, Ekspert Teknik në Cymber Metal
Mirëmëngjes të gjithëve,
Yanwei Hu këtu nga Cymber Metal.
Një linjë prodhimi nuk pret që një porosi blerjeje të arrijë ritmin. Kur elektrodat e saldimit me pika me rezistencë konsumohen dhe boshllëqet zëvendësuese nuk janë në dispozicion, kostoja e asaj boshllëku fillon të rritet menjëherë. Standardet e industrisë e çojnë kohën e ndërprerjes së linjës së saldimit me pika në rangun e 10,000 deri në 25,000 dollarë në orë, dhe linjat e automobilave me volum të lartë e tejkalojnë këtë shumë.
Diametrat e zakonshëm nga 0.125 deri në 7.5 inç dhe gjatësitë standarde të mullirit 12 këmbë prodhohen gjerësisht në të gjitha klasat RWMA. Pyetja e vërtetë është nëse furnizuesi juaj po i mban ato fizikisht në dysheme sot — apo po ju ofron kuota sipas një orari mulliri tre javë më vonë.
Ky udhëzues mbulon të gjithë pamjen: cila klasë RWMA i përshtatet materialit tuaj bazë, çfarë do të thotë vërtet "në magazinë" në të gjithë zinxhirin e furnizimit me aliazh bakri, çfarë madhësish dhe formash të prisni dhe si të bëni një porosi të shpejtë dhe të dokumentuar plotësisht. Për blerësit që kanë nevojë për stok të aliazhit të bakrit këtë javë në vend të muajit tjetër, modeli i furnizimit ka po aq rëndësi sa specifikimi i aliazhit.
Klasa e duhur RWMA për materialin tuaj bazë
Sistemi i klasifikimit RWMA ekziston për të përputhur vetitë e elektrodave me kërkesat termike dhe mekanike të saldimit. Gabimi në klasifikim nuk do të thotë vetëm saldime jo optimale - do të thotë rritje e përshpejtuar e majave, akumulim i ndotjes në sipërfaqe dhe jetëgjatësi më e shkurtër e elektrodës që çon në kohë ndërprerjeje dhe ripërpunim.
Për një pasqyrë të arritshme të grupimit dhe përdorimeve tipike të këtyre materialeve, shihniUdhëzuesi i lidhjeve të bakrit RWMA.
Çelik i butë: Pse Klasa 2 dominon saldimin me prodhim të lartë
RWMA Klasa 2, që mbulonC18200 bakër kromidheBakër krom-zirkonium C18150, është zgjedhja e parazgjedhur për saldimin e çelikut të butë dhe me aliazh të ulët për një arsye të mirë. Aliazhi ruan fortësinë e tij në temperaturë të lartë, duke e mbajtur përçueshmërinë mjaftueshëm të lartë për të parandaluar djegien e majës. Në prodhimin me cikël të lartë, ky kombinim përkthehet drejtpërdrejt në jetëgjatësi më të madhe të majës midis intervaleve të saldimit.
Si C18200 ashtu edhe C18150 përdoren gjerësisht në aplikimet industriale ku rezistenca ndaj konsumimit dhe menaxhimi termik janë po aq të rëndësishme. Konfirmoni me furnizuesin tuaj të elektrodave se cili variant përputhet më mirë me parametrat tuaj specifikë të ciklit.
Çelik inox dhe metale me rezistencë të lartë: Rasti për Klasën 3
Çeliku inox paraqet një mjedis të ndryshëm saldimi: rezistenca më e lartë e kontaktit dhe nxehtësia më e madhe e saldimit kërkojnë një elektrodë që ruan formën e saj nën cikle termike të përsëritura pa deformuar. Mbulesat e RWMA Class 3lidhjet e bakrit të beriliumit, kryesishtC17200dheC17510, të cilat ofrojnë fortësi dhe rezistencë më të lartë që Klasa 2 nuk mund ta ofrojë.
Blerësit që furnizohen me shufra bakri beriliumi duhet të konfirmojnë që përpunimi kryhet nën ventilim të duhur - pluhuri i beriliumit është një rrezik i dokumentuar në punë sipas udhëzimeve të OSHA-s. Ky kërkesë trajtimi nuk e ndryshon vendimin e prokurimit; thjesht do të thotë që punishtja juaj mekanike duhet të dijë me çfarë po punon. Për specifikat e materialeve dhe format e zakonshme të produkteve, furnizuesit si faqet e produkteve të bakrit beriliumi janë referenca të dobishme.
Alumini dhe Materialet me Përçueshmëri të Lartë: Klasa 1 dhe Bakër-Zirkonium
Saldimi i aluminit kërkon përçueshmëri maksimale dhe performancë anti-ngjitëse. RWMA Klasa 1, e përqendruar nëC18150 bakër-zirkonium, i ofron të dyja. Kompromisi është fortësi më e ulët krahasuar me Klasën 2 ose 3, që do të thotë frekuencë më e lartë e përpunimit të majës. Ky është kompromisi i saktë inxhinierik për aluminin: jepini përparësi menaxhimit termik mbi fortësinë dhe planifikoni orarin e mirëmbajtjes së majës në përputhje me rrethanat.
Duke u përpjekur të përdor një elektrodë më të fortë të Klasit 2 nëaluminiUlja e frekuencës së veshjes zakonisht rezulton në probleme me ngjitjen dhe cilësinë e saldimit që kushtojnë më shumë kohë sesa do të kushtonte veshja.
Çfarë do të thotë në të vërtetë "Në Stok" në Tregun e Lidhjeve të Bakrit
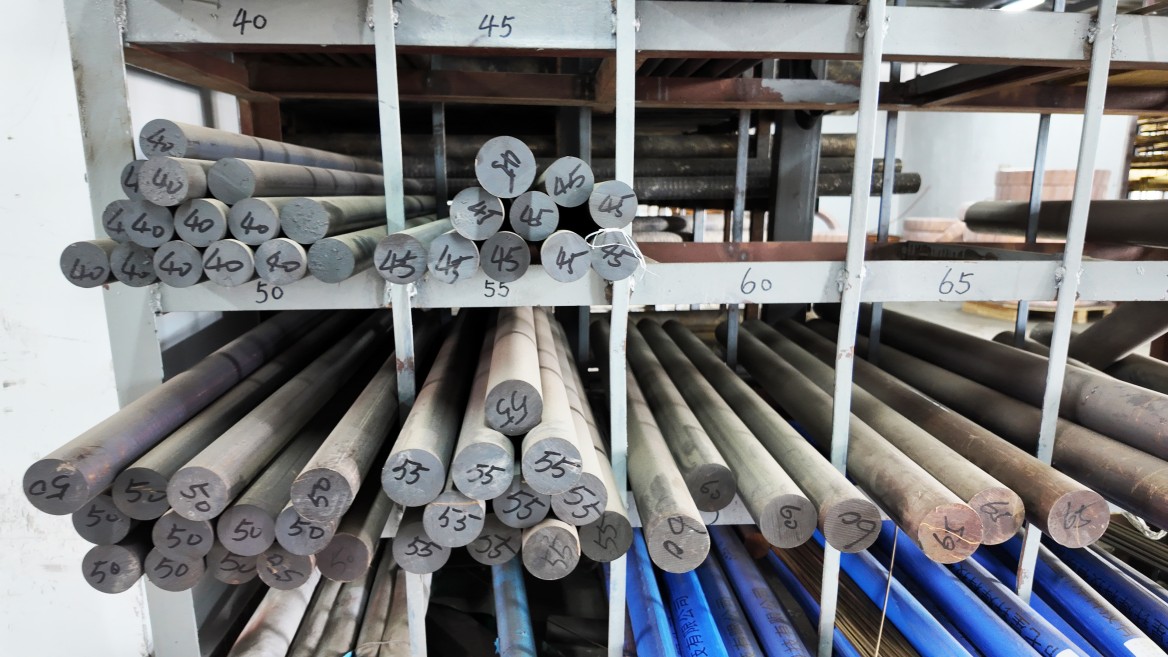
Fraza "në magazinë" luan një rol të rëndësishëm në botën e shpërndarjes së lidhjeve të bakrit. Blerësit që e marrin si të mirëqenë, ndonjëherë e zbulojnë realitetin në mes të krizës - për shembull, kur kërkojnë një shufër të Klasit 2 të premten pasdite vetëm për të mësuar se lista pasqyron një porosi në fabrikë që nuk do të dërgohet për javë të tëra.
Alloy 110 kundrejt klasave speciale RWMA: Një pamje shumë e ndryshme e disponueshmërisë
Aliazh 110 është një mall. Ai qarkullon në vëllime të mëdha dhe shumica e shpërndarësve e shesin atë në forma dhe madhësi të shumëfishta. Klasa 2 e RWMA (C18150/C18200), Klasa 3 (C17200/C17510) dhe Klasa 1 (C15000) janë klasa të specializuara me frekuencë më të vogël porosish vendase.
Kur një blerës telefonon një distributor të përgjithshëm metalesh për shufra bakri krom-zirkonium të Klasit 2 dhe dëgjon "mund ta kemi brenda katër deri në gjashtë javësh", kjo nuk do të thotë se distributori nuk po ndihmon - është një cikël porosie në fabrikë, jo një tërheqje nga magazina. Klasat speciale RWMA mund të kërkojnë disa javë përmes një distributori të përgjithshëm kur stoku vendas shterohet - një boshllëk që ndalon prodhimin kur inventari juaj i elektrodave shterohet.
Për disponueshmërinë tipike të mallrave, shihni shembuj tëShufër dhe kondukt shufre i rrumbullakët prej aliazh 110 (C11000).
Pse lidhjet speciale bien në çarjet e furnizimit vendas
Sistemi vendas i shpërndarjes së lidhjeve të bakrit është ndërtuar rreth vëllimit dhe qarkullimit. Notat standarde siC11000dhe bakri telurik C14500 lëvizin mjaftueshëm shpejt për të justifikuar inventar të thellë. Notat specifike të RWMA-së sibakër krom-zirkoniumdhebakër beriliumipërfaqësojnë frekuencë më të ulët të porosive, kështu që shpërndarësit mbajnë stok të vogël dhe i plotësojnë sipas porosisë së fabrikës.
Kur ndodh një krizë prodhimi dhe blerës të shumtë ndjekin të njëjtën aliazh njëkohësisht, inventari i cekët vendas shteron shpejt. Në atë pikë, modeli i furnizimit përcakton nëse do të rikuperoheni brenda ditësh apo javësh.
Madhësi dhe Forma Standarde: Çfarë duhet të prisni përpara se të porosisni
Njohja e aliazhit që ju nevojitet është gjysma e bisedës. Gjysma tjetër është nëse ai aliazh ekziston në formën dhe madhësinë që kërkon gjeometria e elektrodës suaj.
Shufër dhe shufër e rrumbullakët: Diapazonet e zakonshme të diametrave dhe gjatësitë e stokut
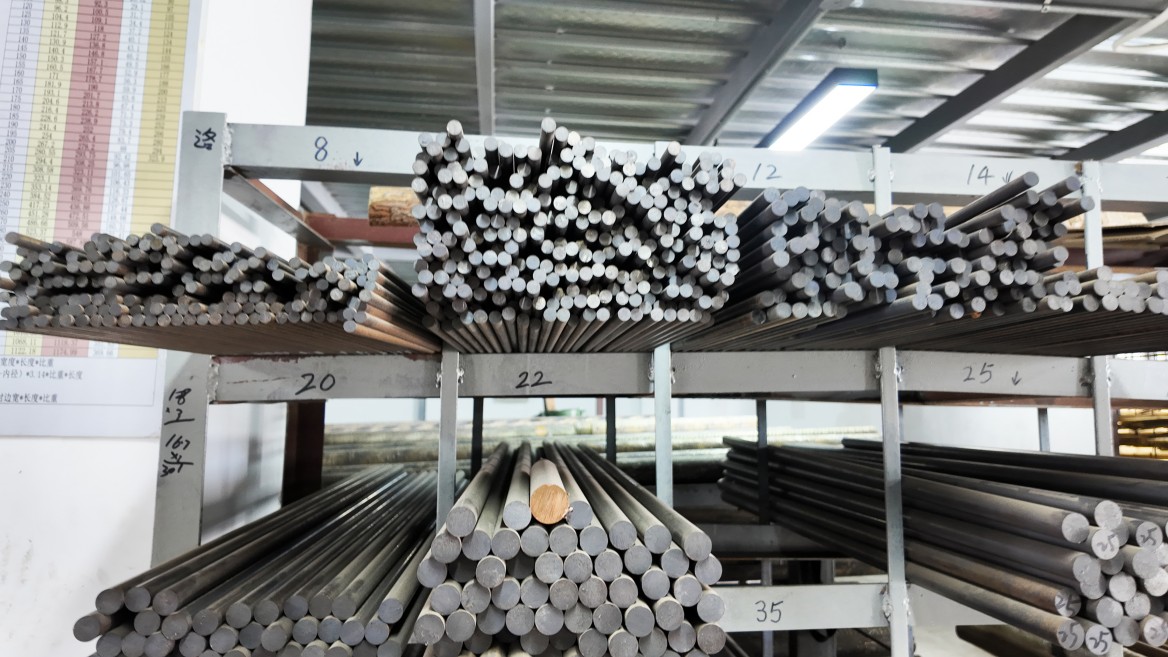
Shufrat e rrumbullakëta janë forma më e zakonshme e boshllëqeve të elektrodës. Stoku standard varion nga 0.125 inç deri në 7.5 inç në diametër, me gjatësi frezash 12 këmbësh si njësia tipike e stokut. Disa furnizues ofrojnë material të prerë 36 inç për aplikime me vëllim më të ulët. Aliazhet 110 dhe C14500 janë më të lehtat për t'u gjetur në formën e shufrave të rrumbullakëta te shumica e distributorëve. Për shufrat e rrumbullakëta të Klasit 2 dhe Klasit 3, ju nevojitet një furnizues me inventar të dedikuar RWMA; distributorët e përgjithshëm të bakrit rrallë i kanë këto në stok të plotë.
Pllakë dhe shufër drejtkëndëshe: Diapazoni i trashësisë dhe opsionet e prerjes
Stoku i pllakave zakonisht varion nga 1/8 inç deri në 6 inç në trashësi. Pllaka mbi 2 inç shpesh farkëtohet në të nxehtë në vend që të petëzohet, gjë që sjell një cikël prodhimi të ndryshëm dhe mund të ndikojë në kohën e dorëzimit kur porositet nga distributorët e përgjithshëm. Shufrat drejtkëndëshe zakonisht vijnë në gjatësi të rastësishme prej 12 këmbësh, me tolerancë prerjeje në gjatësi zakonisht plus ose minus 1/16 inç nga përpunuesit e specializuar.
Çfarë duhet të konfirmoni në lidhje me gjendjen dhe tolerancën e sipërfaqes përpara se të porosisni
Për aplikimet me elektroda saldimi, gjendja e sipërfaqes dhe konsistenca dimensionale përgjatë gjatësisë së shufrës ndikojnë drejtpërdrejt në rendimentin e përpunimit të metaleve në rrjedhën e poshtme. Një shufër që zhvendoset 0.030 inç në diametër përgjatë një gjatësie prej 12 këmbësh do të gjenerojë skrap në fazën e përpunimit të elektrodës.
Përpara se të konfirmoni një porosi, pyeteni furnizuesin nëse materiali është i tërhequr, i ekstruduar apo i farkëtuar, dhe cili është brezi i tolerancës dimensionale në të gjithë gjatësinë. Materiali i shufrës së tërhequr mban një konsistencë dimensionale më të fortë sesa shufra e ekstruduar ose e derdhur, dhe ky ndryshim ka rëndësi kur përpunoni majat e elektrodave me volum të lartë.
Pse mungesat e materialeve i ndalojnë linjat e prodhimit nga e para
Arsyetimi financiar për mirëmbajtjen e inventarit të elektrodave të aliazhit të bakrit nuk është i ndërlikuar. Ajo që e ndërlikon atë është tendenca organizative për t'i trajtuar materialet speciale si mallra sipas kërkesës - derisa mungesa e parë e bën të pamundur injorimin e kostos së këtij supozimi.
Kostoja Reale e Pritjes së Kohëve të Prodhimit të Mullirit për Aliazhet RWMA
Koha e ndërprerjes së punës në linjën e saldimit me pika varion nga 10,000 deri në 25,000 dollarë në orë në shumicën e mjediseve të prodhimit industrial, me linjat me volum të lartë në automobila dhe elektronikë që i rrisin këto shifra ndjeshëm. Një pritje katër-javore për shufrën RWMA të Klasit 2 nuk është një problem i vetëm i furnizuesit - është një problem i projektimit të prokurimit.
Miti i Kohës së Përparimit të Importit kundrejt asaj që ofron në të vërtetë aksioni Deep Spot
Supozimi se furnizimi nga jashtë shtetit do të thotë kohë më të gjata përgatitjeje është i vlefshëm vetëm kur furnizuesi i huaj po përpunon një porosi nga fabrika sipas kërkesës. Kur një furnizues mban inventar fizik në një depo, koha e përgatitjes bëhet një çështje logjistike, jo një çështje prodhimi. Në praktikë, inventari i stokut vendas dërgohet më shpejt - në të njëjtën ditë deri në disa ditë në shumë raste. Megjithatë, transporti ajror nga një furnizues i huaj me stok të vërtetë në vend mund ta tejkalojë një distributor vendas që po përmbush një porosi nga fabrika.
Si një depo prej 3,200 tonësh zgjidh problemin e stokut të menjëhershëm
Shumica e problemeve të disponueshmërisë të përshkruara më sipër kanë një rrënjë të përbashkët: inventari i furnizuesit është i cekët në krahasim me gamën e gjerë të lidhjeve që ata rendisin si të disponueshme. Zgjidhja nuk është një katalog më i mirë - është një model i ndryshëm i magazinës. Ky është problemi i infrastrukturës që Cymber Metal u ndërtua për ta zgjidhur.
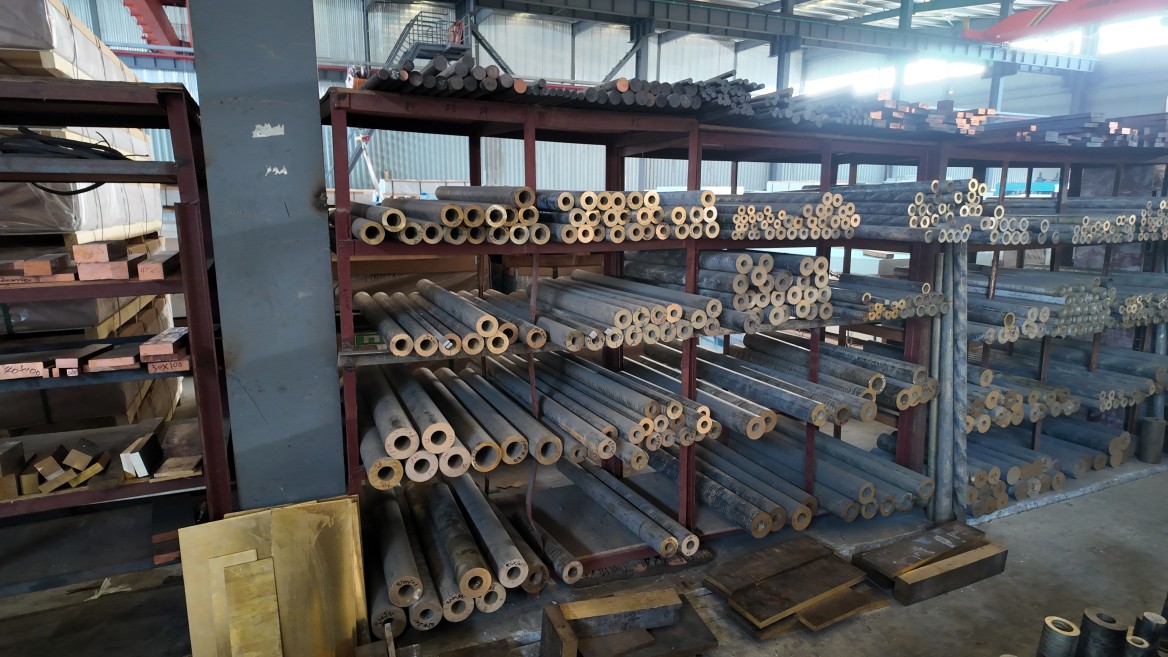
Cymber Metal operon një magazinë të vetën prej 3,200 tonësh në Jiangyin, Provinca Jiangsu, e cila furnizohet me të gjithë gamën e lidhjeve të bakrit. Kjo përfshinbakër krom-zirkonium (Klasa 2 e RWMA, C18150),bakër beriliumi (Klasa RWMA 3/4, C17200), dhebakër-zirkonium (Klasa 1, C15000), përkrahbakër i kuq, bronzi, bronz, dhelidhjet e aluminit.
Porositë e mëdha të vendosura kundrejt inventarit fizik përmbushen brenda të njëjtës javë dhe jo pas një cikli funksionimi të fabrikës. Dallimi ka rëndësi kur orari juaj i prodhimit nuk mund të përballojë një pritje shumëjavore. Për informacion specifik të notës në C18200, shihni detajet e prodhuesit përC18200 (bakër kromi, Klasa 2 e RWMA).
Certifikimet dhe Gjurmueshmëria që Kërkohen nga Blerësit në SHBA
Cymber Metal ofron raporte testesh mulliri, certifikata përputhshmërie, referenca të specifikimeve ASTM/AMS/RWMA dhe numra gjurmueshmërie të nxehtësisë dhe serisë me çdo dërgesë. Materiali testohet në seri SGS dhe prodhohet sipas një sistemi të menaxhimit të cilësisë ISO 9001:2015.
Për blerësit amerikanë që po kalojnë inspektimin hyrës, kjo paketë dokumentacioni trajton kërkesat më të zakonshme të kualifikimit të materialit përpara se materiali të mbërrijë. Dokumentet kryesore që duhen verifikuar në momentin e marrjes janë MTR, certifikata e përputhshmërisë, referenca e specifikimeve ASTM ose RWMA dhe numri i nxehtësisë ose i lotit që lidh dokumentacionin me dërgesën fizike.
Prerje sipas Gjatësisë dhe Përpunim Preciz i Disponueshëm nga i Njëjti Burim
Përtej stokut të papërpunuar të shufrave dhe pllakave, Cymber Metal ofron përpunim të brendshëm me precizion CNC, me toleranca që arrijnë ±0.02 mm. Boshllëqet e elektrodave dhe profilet e personalizuara mund të dërgohen si pjesë gati të përfunduara ose plotësisht nga e njëjta strukturë që mban stokun e papërpunuar. Kjo largon një furnizues nga zinxhiri dhe kompreson kohën totale të prodhimit.
Si të Bëni një Porosi të Shpejtë: Çfarë të Përgatitni dhe Çfarë të Kërkoni
Gjetja e stokut të konfirmuar është vetëm hapi i parë. Kalimi nga "Gjeta inventar" në "Kam një datë të caktuar dërgese me dokumentacion të saktë" kërkon komunikim të qartë nga të dyja palët.
Çfarë duhet të përfshijë kërkesa juaj për porosi
Një kërkesë e plotë për porosi për stokun e elektrodave të lidhjeve të bakrit duhet të specifikojë:
- Përcaktimi i lidhjes UNS (jo vetëm emri tregtar ose klasa RWMA)
- Forma dhe gjendja e temperaturës së produktit
- Dimensione të plota me toleranca
- Gjatësia e kërkuar (gjatësi e rastësishme e mullirit ose prerje sipas madhësisë)
- Sasia në paund ose copë
- Paketa e certifikimit e nevojshme
Referimi i numrit UNS eliminon drejtpërdrejt paqartësinë. "Shufër e Klasit 2" do të thotë gjëra të ndryshme për distributorë të ndryshëm, ndërsa "C18150, shufër e rrumbullakët, me temperaturë gjysmë të fortë, me diametër 2 inç, e prerë në gjatësi 36 inç, me MTR dhe certifikatë përputhshmërie" nuk lë asgjë të hapur për interpretim.
Çfarë duhet t'i kërkoni furnizuesit përpara se të angazhoheni
Një grup i shkurtër pyetjesh të drejtpërdrejta ju tregon nëse stoku i listuar i një furnizuesi është i vërtetë:
- A është kjo sasi fizikisht në dyshemenë e magazinës sot?
- A mund të jepni MTR-në dhe certifikatën e përputhshmërisë me dërgesën?
- Cila është data e dërgesës së zotuar nga konfirmimi i porosisë?
Një furnizues me stok të vërtetë në dispozicion i përgjigjet të trejave në një përgjigje të qartë. Një furnizues që jep një kuotim nga një orar porosish i fabrikës do t'i përgjigjet të parës me besim, do të mbrohet nga e dyta dhe do t'ju japë një interval datash nga e treta. Kjo mbrojtje është sinjali.
Mendime përfundimtare
Problemi kryesor me disponueshmërinë e stokut të lidhjeve të bakrit për aplikimet e saldimit nuk janë vetë lidhjet - por mënyra se si është strukturuar pjesa më e madhe e zinxhirit të furnizimit rreth tyre. Madhësitë standarde prodhohen gjerësisht. Certifikimet për specifikimet e përbashkëta janë lehtësisht të disponueshme. Pyetja është nëse furnizuesi juaj po i mban këto materiale në detaje apo po i rendit ato sipas një orari të fabrikës që nuk mund ta kontrollojë.
Blerësit që kanë përjetuar një mungesë që ka penguar prodhimin, kanë tendencë ta ripërcaktojnë modelin e tyre të prokurimit më pas. Ndryshimi nuk është i ndërlikuar: identifikoni se nga cilat grada speciale RWMA varet procesi juaj, pastaj konfirmoni që furnizuesi juaj kryesor mban inventar fizik të vërtetë në ato grada dhe verifikoni që paketa e dokumentacionit që ata ofrojnë do ta kalojë inspektimin tuaj hyrës pa ripërpunim.
Modeli i magazinës së Cymber Metal u ndërtua pikërisht për këtë skenar: porosi të mëdha, dërgesë të shpejtë dhe dokumentacion të verifikuar, pa pritur për kohëzgjatjen e dorëzimit që zhduket plotësisht kur stoku është tashmë në dysheme.
Nëse po furnizoheni me shufra ose pllaka lidhjesh bakri RWMA Klasa 1, 2 ose 3 dhe keni nevojë për konfirmim të disponueshmërisë këtë javë, kontaktoni me përcaktimin tuaj UNS, formën, dimensionet dhe sasinë. Cymber Metal do të konfirmojë stokun fizik dhe datat e përcaktuara të dërgesës në një përgjigje të vetme.
Gati për ta vënë përsëri linjën tuaj në punë? Na dërgoni kërkesat tuaja — ne do t'ju japim përgjigje të sakta dhe një afat kohor realist brenda pak orësh.
Shkarkoni Udhëzuesin e Lidhjeve të Bakrit RWMA në Stok 2026 (PDF)
Na kontaktoni për stok të shpejtë të elektrodave RWMA
Koha e postimit: 17 maj 2026