
Data e Publikimit: 10 korrik 2026
Autori: Hu Yanwei, Ekspert Teknik i Metalit Cymber në Makineri: Hu Yanwei, Ekspert Teknik i Metalit Cymber në Makin
Përgjigje e shpejtë
Sasia minimale e prodhimit dhe çmimi i profileve të ekstrudimit prej bronzi të personalizuar varen nga më shumë sesa pesha totale e porosisë. Furnizuesit normalisht vlerësojnë gradën e bronzit, sipërfaqen e prerjes tërthore, kompleksitetin e profilit, madhësinë e shufrës, rendimentin e ekstrudimit, strukturën e matricës, tolerancën, drejtësinë, gjatësinë, përfundimin e sipërfaqes dhe kërkesat e përpunimit dytësor. Kostoja e veglave zakonisht ngarkohet veçmas për një profil të ri, ndërsa çmimi për njësi me shumicë llogaritet nga kostoja e materialit, shfrytëzimi i metalit, vështirësia e ekstrudimit, përpunimi, inspektimi dhe paketimi. Blerësit mund të zvogëlojnë rrezikun e furnizimit duke paraqitur një vizatim të plotë 2D, model 3D, kërkesën për aliazh, kërkesën vjetore dhe tolerancën e pranueshme përpara se të kërkojnë një kuotë.
Pse çmimet e nxjerrjes së tunxhit me porosi shpesh keqkuptohen
Një shufër ose tub standard prej bronzi zakonisht mund të jepet nga një tabelë madhësish ekzistuese. Një ekstrudim i personalizuar është i ndryshëm sepse furnizuesi duhet së pari të përcaktojë nëse profili mund të ekstrudohet në mënyrë të vazhdueshme dhe nëse kërkohet një matricë e re.
Dy profile me të njëjtën peshë për metër mund të kenë kosto prodhimi shumë të ndryshme. Një seksion drejtkëndor i thjeshtë i ngurtë mund të jetë i drejtpërdrejtë, ndërsa një profil i zbrazët me mure të hollë me brazda të thella, trashësi të pabarabartë të murit ose rreze të ngushta të qosheve mund të kërkojë një matricë më komplekse, më shumë prova dhe një rendiment më të ulët prodhimi.
Blerësit që vlerësojnëekstruzione prej bronzi me formë të veçantë të personalizuarprandaj duhet të krahasohet e gjithë rruga e prodhimit, jo vetëm çmimi i kuotuar për kilogram.
Cilat janë profilet e ekstrudimit prej tunxhi të personalizuar?
Profilet e ekstrudimit prej bronzi të personalizuara prodhohen duke e shtyrë një shufër metalike prej bronzi të nxehtë përmes një matrice të projektuar posaçërisht. Matrica krijon një profil të vazhdueshëm me prerjen tërthore të kërkuar, e cila më pas mund të drejtohet, pritet, vizatohet, përpunohet me makinë, lustrohet ose trajtohet sipërfaqësisht.
Format e zakonshme të profilit përfshijnë:
- Seksione të ngurta të sheshta, katrore, drejtkëndëshe dhe të formuara
- Profile prej bronzi të zbrazët
- Kanale, pista dhe seksione udhëzuese
- Profile arkitekturore dhe dekorative
- Profilet e kontaktit elektrik dhe mekanik
- Profile me brazda, brinjë, çarje ose elementë montimi
- Boshllëqe në formë pothuajse rrjete për pjesë të përpunuara me makinë CNC
Krahasuar me përpunimin e një forme komplekse tërësisht nga një shufër e madhe bronzi, ekstrudimi mund të zvogëlojë heqjen e materialit dhe kohën e përpunimit kur vëllimi i porosisë është i mjaftueshëm.
Furnizime për metale CYMBERprofile prej bronzi të ekstruduar dhe produkte prej lidhjesh prej bronzipër aplikime industriale, arkitekturore, elektrike dhe të përpunuara me porosi.
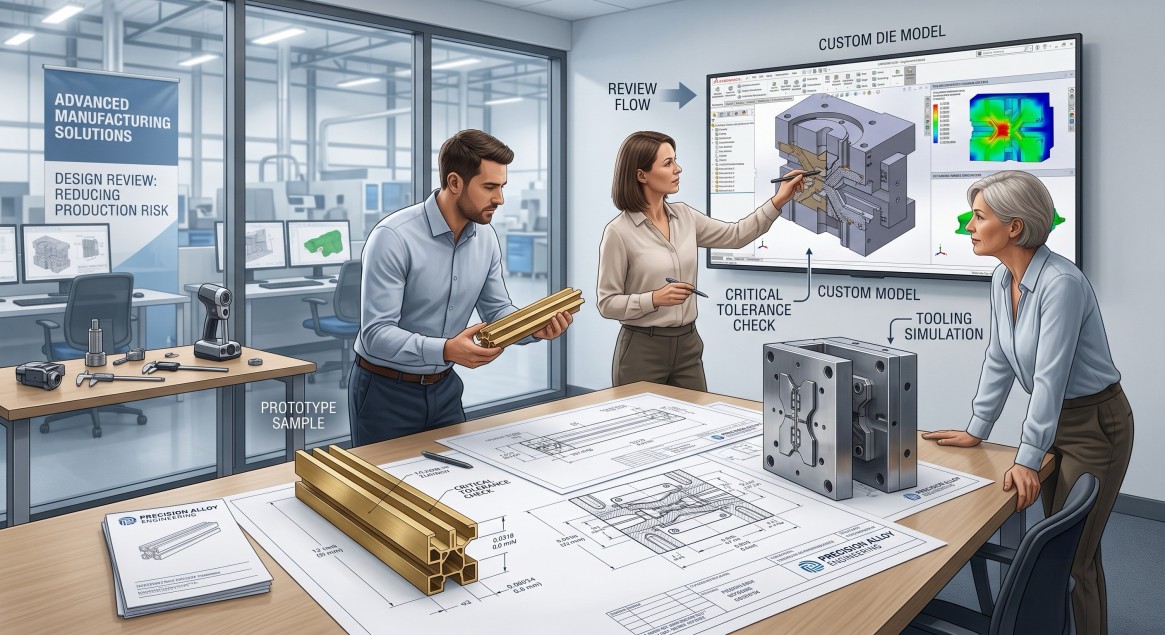
Çfarë përcakton MOQ për profilet e ekstrudimit prej tunxhi të personalizuar?
Nuk ka një sasi minimale prodhimi universale për çdo ekstrudim bronzi të porositur. Furnizuesi normalisht llogarit sasinë minimale ekonomike nga disa faktorë prodhimi.
1. Kërkesat për Presën e Biletave dhe Ekstruzionit
Madhësia e profilit dhe sipërfaqja e prerjes tërthore përcaktojnë diametrin e shufrës së metalit dhe presën e përshtatshme të ekstrudimit. Një cikël prodhimi duhet të përdorë material të mjaftueshëm shufre për të mbuluar konfigurimin e presës, skajet e shufrave të metalit, materialin e provës, humbjen e të korrave dhe gjatësinë e qëndrueshme të ekstrudimit.
Një porosi shumë e vogël mund të jetë teknikisht e mundur, por ekonomikisht joefikase sepse humbja e përgatitjes shpërndahet në shumë pak kilogramë të përfunduar.
2. Disponueshmëria e gradës së tunxhit
Llojet e zakonshme mund të jenë më të lehta për t'u planifikuar sesa lidhjet e pazakonta ose specifike për projektin. Nëse një furnizues ka tashmë një shufër bronzi të përshtatshme në magazinë, sasia fillestare mund të jetë më fleksibile.
Nëse nota e kërkuar kërkon një shkrirje të dedikuar ose një shufër metalike të posaçme, sasia minimale e konsumit (MOQ) praktike mund të rritet ndjeshëm.
3. Pesha e profilit për metër
Një profil i rëndë arrin një sasi mesatare prodhimi me më pak metra. Një profil i lehtë dhe me mure të holla mund të kërkojë një gjatësi shumë më të gjatë ekstrudimi për të arritur të njëjtën peshë totale.
Kjo është arsyeja pse blerësit duhet të sigurojnë si sasinë e kërkuar në copa ashtu edhe përdorimin e pritur vjetor.
4. Prova me formë matëse dhe stabiliteti i procesit
Një matricë e re normalisht kërkon një provë ekstrudimi. Furnizuesi mund të ketë nevojë të rregullojë dimensionet e matrices, rrjedhën e metalit ose parametrat e procesit përpara se të prodhojë profile të pranueshme.
Format komplekse mund të konsumojnë më shumë material prove, duke rritur sasinë ekonomike të rendit të parë.
5. Përpunimi sekondar
Prerja, shpimi, frezimi, lustrimi, veshja me shtresë dhe paketimi individual mund të krijojnë kërkesa të veçanta për seri. Sasia minimale e prodhimit të ekstruduar dhe sasia minimale e prodhimit të pjesëve të përfunduara nuk janë gjithmonë të njëjta.
| Faktori i sasisë së mbetur (MOQ) | Pse ndikon në rendin | Informacioni që blerësit duhet të japin |
|---|---|---|
| Shkalla e bronzit | Përcakton disponueshmërinë e biletave | Alternativa të gradës ose të miratuara |
| Prerje tërthore | Përcakton kërkesat e shtypjes dhe matricës | Vizatim 2D i dimensionuar |
| Pesha për metër | Ndikon në gjatësinë totale të prodhimit | Pesha e llogaritur ose e vlerësuar |
| Kompleksiteti i profilit | Ndikon në humbjen e provës dhe rendimentin e nxjerrjes | Modeli 3D dhe karakteristikat kritike |
| Gjatësia e porosisë | Ndikon në prerjen dhe drejtimin | Gjatësia e copës dhe toleranca |
| Operacione dytësore | Krijon kërkesa shtesë për konfigurim | Lista e plotë e proceseve |
| Kërkesa vjetore | Ndihmon në amortizimin e mjeteve dhe konfigurimit | Parashikimi sipas muajit ose vitit |
Si llogaritet kostoja e mjeteve të nxjerrjes së bronzit?
Kostoja e veglave është pagesa për projektimin, prodhimin dhe përgatitjen e matricës së ekstrudimit. Nuk duhet ngatërruar me koston e materialit të porosisë me shumicë.
Profile të thjeshta të ngurta
Profilet e ngurta me shpërndarje të balancuar në mur dhe rreze të bollshme në kënde zakonisht kërkojnë vegla më të thjeshta. Prodhimi i matricës dhe rregullimi provë janë përgjithësisht më të parashikueshëm.
Shembujt përfshijnë shufra të thjeshta, pllaka të sheshta, kanale dhe seksione dekorative të pakomplikuara.
Profile të zbrazëta dhe gjysmë të zbrazëta
Profilet e zbrazëta kërkojnë kontroll më kompleks të rrjedhjes së metalit. Projektimi i mjetit duhet të krijojë zgavrën e brendshme duke ruajtur trashësinë e murit dhe stabilitetin dimensional.
Kostoja e veglave dhe rreziku i provës janë, pra, normalisht më të larta sesa për një profil të ngurtë të krahasueshëm.
Profile Komplekse Asimetrike
Profilet me prerje të thella, gjuhëza të holla, shpërndarje të pabarabartë të masës ose disa dimensione kritike mund të përjetojnë përdredhje, përkulje ose rrjedhje të pabarabartë të metalit.
Këto profile mund të kërkojnë më shumë punë inxhinierike, korrigjim të matricës dhe ekstrudim provë.
Kostoja e matricës nuk është kostoja e plotë e zhvillimit
Përpara se të miratojnë një matricë të re, blerësit duhet të pyesin nëse kuota përfshin:
- Projektimi dhe prodhimi i matricave
- Ekstruzioni fillestar i provës
- Korrigjimi i matricës
- Shembuj të artikullit të parë
- Prerja ose përpunimi i mostrës
- Raporti i inspektimit
- Mirëmbajtja e mjeteve
- Pronësia e mjetit
- Periudha e ruajtjes
- Kushtet e zëvendësimit
Një kuotë e ulët për mjetet mund të mos i përfshijë të gjitha këto artikuj. Blerësi duhet të krahasojë të gjithë fushën e zhvillimit.
| Element përpunimi | Qëllimi tipik | Pyetje për blerësin |
|---|---|---|
| Dizajni i matricës | Kontrollon gjeometrinë e profilit dhe rrjedhën e metalit | A përfshihet shqyrtimi i dizajnit? |
| Prodhimi i matricave | Prodhon mjetin fizik të nxjerrjes | A është kjo një zar i ri i dedikuar? |
| Ekstruzion provues | Verifikon fizibilitetin e profilit | Sa material provë përfshihet? |
| Korrigjimi i matricës | Rregullon dimensionet dhe rrjedhën e metalit | A përfshihen raundet e korrigjimit? |
| Shembull i artikullit të parë | Konfirmon profilin e miratuar | Sa mostra do të furnizohen? |
| Mirëmbajtja e mjeteve | Ruan qëndrueshmërinë e prodhimit | Kush paguan për mirëmbajtjen normale? |
| Pronësia e mjetit | Përcakton të drejtat e prodhimit në të ardhmen | A i zotëron blerësi mjetet? |
| Depozitim mjetesh | Ruan zarin për porosi të përsëritura | Sa kohë do të ruhet? |
A mund të ulet kostoja e veglave?
Kostoja e veglave duhet të kontrollohet përmes një dizajni më të mirë dhe kërkesave më të qarta, jo duke zgjedhur matricën më të lirë pa shqyrtuar rrezikun e prodhimit.
Thjeshtoni profilin aty ku funksioni e lejon
Zvogëlimi i brazdave të panevojshme, mureve jashtëzakonisht të holla, zgavrave të thella ose qosheve të brendshme të mprehta mund ta bëjë matricën më të lehtë për t'u prodhuar dhe stabilizuar.
Një ndryshim i vogël në dizajn mund të përmirësojë rendimentin e ekstrudimit dhe të kursejë më shumë para gjatë prodhimit në masë sesa kurson në koston fillestare të veglave.
Ndani karakteristikat e nxjerrjes nga karakteristikat e përpunuara me makinë
Jo çdo tipar duhet të formohet në matricën e ekstrudimit. Një çarje, vrimë, fileto ose sipërfaqe precize lokale mund të jetë më ekonomike për t'u prodhuar më vonë me anë të përpunimit CNC.
CYMBER Metal'sPunëtori për përpunimin me precizion CNCmund të mbështesë prerjen, shpimin, frezimin dhe përfundimin me porosi kur një boshllëk i ekstruduar kërkon përpunim shtesë.
Rishikoni Tolerancat Para Hapjes së Matricave
Nëse çdo dimension shënohet me një tolerancë të ngushtë, kostot e veglave dhe kontrollit të procesit mund të rriten në mënyrë të panevojshme. Blerësit duhet të identifikojnë se cilat dimensione ndikojnë në montim, vulosje, kontakt ose pamje dhe të lejojnë tolerancat komerciale diku tjetër.
Përdorni kërkesën vjetore për të vlerësuar amortizimin e veglave
Një matricë që duket e shtrenjtë për një porosi të vogël prove mund të jetë ekonomike në të gjitha prodhimet e përsëritura. Blerësit duhet të krahasojnë koston e veglave për pjesë me vëllimin e pritur të programit.
Llogaritja bazë është:
Kostoja e veglave për pjesë = Kostoja totale e veglave / Sasia e pritur e prodhimitPër shembull, e njëjta ngarkesë matricash ka një ndikim shumë të ndryshëm në 500 copë dhe 50,000 copë. Sasia e saktë e veglave varet ende nga rruga aktuale e vizatimit dhe prodhimit.
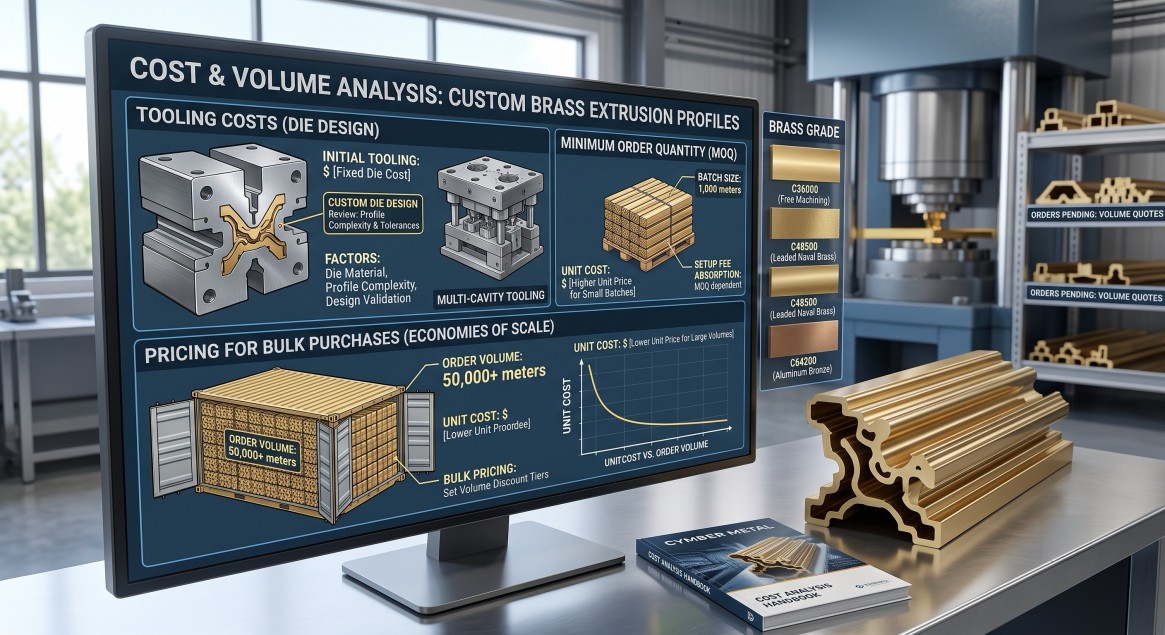
Si llogaritet çmimi i porosive me shumicë?
Çmimi përfundimtar i profileve të ekstrudimit prej bronzi me porosi zakonisht ndërtohet nga disa shtresa kostoje.
Çmimi me shumicë = kostoja e materialit prej bronzi + kostoja e konvertimit të ekstrudimit + humbja e rendimentit + drejtimi dhe prerja + përpunimi dytësor + inspektimi + paketimi + ndarja e veglave, nëse është e aplikueshmeKostoja e materialit prej bronzi
Kushtet e tregut të gradës së bronzit dhe metaleve ndikojnë në pjesën e lëndës së parë të kuotimit. Përmbajtja e bakrit dhe zinkut, burimi i metaleve të prera dhe disponueshmëria e lidhjeve të metaleve mund të ndikojnë në kosto.
Kuota duhet të përcaktojë nëse çmimi i materialit është i fiksuar për një periudhë vlefshmërie apo i nënshtrohet rillogaritjes kur porosia konfirmohet.
Pesha e profilit
Furnizuesi mund të llogarisë çmimin sipas peshës teorike, peshës aktuale të përfunduar ose peshës së materialit të futur në shufër. Blerësit duhet të pyesin se cila metodë po përdoret.
Për porositë afatgjata, një vlerë e miratuar e peshës për metër i ndihmon të dyja palët të krahasojnë sasitë dhe të kontrollojnë koston e materialit.
Rendimenti i nxjerrjes
Jo të gjitha materialet e shufrave bëhen profile të përfunduara të pranueshme. Skajet e shufrave, materiali i provës, humbja e të korrave, leja e drejtimit dhe seksionet e refuzuara ndikojnë në shfrytëzimin e metalit.
Profilet komplekse ose me tolerancë të ngushtë mund të kenë rendimente më të ulëta dhe kosto më të larta konvertimi.
Toleranca e prerjes dhe gjatësisë
Gjatësitë e rastësishme të frezave janë zakonisht më të lehta për t'u prodhuar sesa shumë copa të shkurtra dhe të prera me saktësi. Prerja me gjatësi fikse krijon punë, kohë të nevojshme për pajisjet, humbje nga prerjet dhe kërkesa për inspektim.
Përfundimi i Sipërfaqes
Mbarimi i punimeve me mulli, lyerja me furçë, lustrimi, heqja e gurëzave, veshja dhe filmi mbrojtës kanë kosto të ndryshme. Profilet dekorative mund të kërkojnë standarde vizuale më të rrepta sesa komponentët e brendshëm industrialë.
Përpunim sekondar
Shpimi, frezimi, prerja me prerje të plotë, thellimi i sipërfaqes dhe përfundimi me CNC mund ta shndërrojnë një ekstrudim në një komponent të gatshëm për montim. Blerësit duhet të sqarojnë nëse kuota është për profile të papërpunuara apo pjesë të përfunduara.
| Faktori i çmimeve | Kusht me kosto më të ulët | Kusht me kosto më të lartë |
|---|---|---|
| Dizajni i profilit | Seksion i ngurtë i thjeshtë dhe i balancuar | Seksion i zbrazët, me mur të hollë ose asimetrik |
| Shkalla e bronzit | Aliazh i zakonshëm i disponueshëm | Aliazh i veçantë ose i dedikuar |
| Toleranca | Toleranca e nxjerrjes komerciale | Toleranca të shumëfishta kritike të ngushta |
| Gjatësia | Gjatësi standarde ose e rastësishme | Gjatësi të shkurtra fikse me tolerancë të ngushtë |
| Sipërfaqja | Mulliri i përfunduar | Përfundim i lëmuar ose i kontrolluar nga pamja |
| Përpunimi | Vetëm nxjerrje e papërpunuar | Përpunimi CNC dhe operacione të shumëfishta |
| Inspektim | Kontrollet standarde dimensionale | Raport i plotë ose inspektim nga një palë e tretë |
| Paketimi | Paketa standarde | Mbrojtje individuale ose raste eksporti |
Pse çmimi për kilogram mund të jetë mashtrues
Një çmim i ulët për kilogram mund të përjashtojë përpunimin e veglave, përpunimin mekanik, inspektimin, paketimin ose humbjen e rendimentit. Mund t'i referohet gjithashtu një tolerance ose kërkese të ndryshme për sipërfaqen.
Kur krahasojnë furnizuesit, blerësit duhet të normalizojnë kuotat duke kontrolluar:
- Nëse citohet e njëjta gradë bronzi
- Nëse mjetet janë të përfshira apo të ndara
- Nëse pranohen të njëjtat dimensione dhe toleranca
- Nëse çmimi është për gjatësitë e mullirit apo copat e prera
- Nëse përfshihet përpunimi dytësor
- Nëse përfshihen raportet e inspektimit
- Nëse paketimi i plotëson kërkesat e eksportit
- Nëse janë deklaruar kushtet e rregullimit të çmimit të metaleve
Krahasimi i saktë është kostoja totale e zbarkuar dhe e pjesës së përdorshme, jo vetëm çmimi i ekstrudimit për kilogram.
Porosi shembullore kundrejt porosive me shumicë
Një porosi për artikullin e parë përdoret kryesisht për të verifikuar matricën dhe profilin. Nuk duhet të pritet që të ketë të njëjtin çmim njësi si një porosi e përsëritur e qëndrueshme.
| Faza e porosisë | Objektivi kryesor | Karakteristikat tipike të kostos |
|---|---|---|
| Rishikimi i vizatimit | Konfirmo prodhueshmërinë | Vlerësimi inxhinierik |
| Porosia e veglave | Prodhoni zarin e dedikuar | Kostoja e zhvillimit një herë |
| Ekstruzion provues | Verifikoni rrjedhën dhe dimensionet e metalit | Kosto e lartë e instalimit për kilogram |
| Shembuj të artikullit të parë | Merrni miratimin e blerësit | Inspektimi dhe korrigjimet e mundshme |
| Grupi pilot | Verifikoni montimin dhe prodhimin | Vëllim i moderuar, kosto më e lartë për njësi |
| Prodhim me shumicë | Arritja e një daljeje të qëndrueshme të përsëritur | Vendosje dhe shfrytëzim më i mirë i materialit |
| Përsërit porosinë | Ripërdorni matricën dhe procesin e miratuar | Asnjë mjet i ri nëse nuk ndodhin ndryshime |
Blerësit nuk duhet ta anashkalojnë miratimin e artikullit të parë për një profil kompleks thjesht për të zvogëluar kohën e përgatitjes. Një fazë e kontrolluar e mostrës mund të parandalojë një humbje shumë më të madhe gjatë prodhimit me shumicë.
Çfarë duhet të përfshihet në një RFQ për nxjerrjen e tunxhit?
Një RFQ e plotë i lejon furnizuesit të shqyrtojë fizibilitetin dhe të ofrojë një kuotë me më pak supozime.
Informacion Teknik i Kërkuar
- Vizatim 2D me dimensione të plota
- Modeli 3D aty ku është i disponueshëm
- Shkalla e bronzit
- Lloji i profilit: i ngurtë, i zbrazët ose gjysmë i zbrazët
- Dimensionet dhe tolerancat kritike
- Kërkesat për drejtësi dhe përdredhje
- Gjatësia e prerjes dhe toleranca e gjatësisë
- Përfundimi i sipërfaqes
- Përpunimi sekondar
- Kërkesat për inspektim dhe dokumentacion
- Metoda e paketimit
Informacion i Kërkuar Tregtar
- Sasia e provës
- Sasia e parë e porosisë me shumicë
- Parashikimi vjetor
- Vendndodhja e dorëzimit
- Data e kërkuar e dorëzimit
- Pritjet e pronësisë së mjeteve
- Valuta e kuotimit
- Kërkesa për vlefshmëri çmimi
Një blerës mund të dërgojë kërkesën e mëposhtme:
Ju lutemi të jepni një kuotë për mjetet e reja të ekstrudimit veçmas nga prodhimi i profilit. Kuota duhet të identifikojë gradën e bronzit, peshën e profilit për metër, sasinë minimale të prodhimit të ekstrudimit, sasinë e provës, çmimin me shumicë, kohën e dorëzimit të matricës, kohën e dorëzimit të mostrës, kohën e dorëzimit të prodhimit në masë, korrigjimet e përfshira të matricës, dokumentet e inspektimit dhe paketimin e eksportit.Pyetje që duhen bërë përpara se të paguani për një zar të ri
Përpara se të hapin një matricë të re për ekstrudim, blerësit duhet të pyesin:
- A e ka shqyrtuar furnizuesi vizatimin për fizibilitetin e ekstrudimit?
- A janë tolerancat e arritshme në ekstrudim, apo kërkohet përpunim mekanik?
- A është modeli i cituar i ngurtë, i zbrazët apo me shumë pjesë?
- Sa korrigjime të matricës përfshihen?
- Kush e zotëron zarin pas pagesës?
- A mund të përdoret zari vetëm për porositë e këtij blerësi?
- Sa kohë do të ruhet?
- Çfarë ndodh nëse mostra e parë nuk përputhet me vizatimin e miratuar?
- A kërkohet një zar i ri nëse vizatimi ndryshon?
- A do të shoqërojë mostrën një raport dimensional?
Këto pika duhet të bien dakord me shkrim përpara se të fillojë prodhimi i veglave.
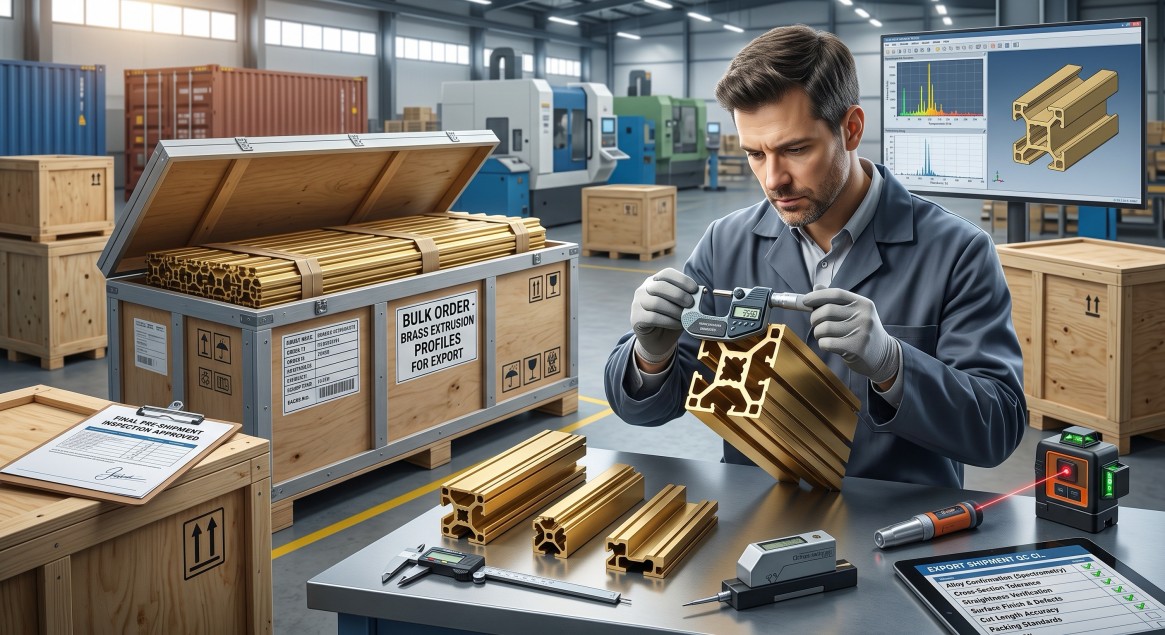
Inspektimi para dërgesës me shumicë
Profilet e personalizuara duhet të kontrollohen me vizatimin e miratuar dhe mostrën e artikullit të parë.
Pikat e rëndësishme të inspektimit përfshijnë:
| Artikull inspektimi | Çfarë duhet verifikuar |
|---|---|
| Konfirmimi i aliazhit | Nota, kimia dhe certifikata |
| Prerje tërthore | Dimensionet kritike dhe trashësia e murit |
| Pesha për metër | Konsistenca e materialit dhe baza e çmimeve |
| Drejtësi | Përshtatshmëria për montim dhe përpunim mekanik |
| Kthesë | Rreshtimi përgjatë gjatësisë së profilit |
| Gjatësia e prerjes | Gjatësia e copës dhe drejtësia e skajit |
| Sipërfaqja | Gërvishtje, gropëza, vija matricash dhe oksidim |
| Karakteristikat e përpunuara | Pozicioni i vrimës, filetoja dhe dimensionet e frezuara |
| Paketimi | Mbrojtje nga ndikimi, lagështia dhe deformimi |
| Gjurmueshmëria | Identifikimi i serisë, nxehtësisë dhe porosisë |
Për porositë që kërkojnë përpunim të mëtejshëm, inspektimi duhet të bëjë dallimin midis tolerancave të ekstrudimit dhe tolerancave përfundimtare të përpunuara.
Pse Blerësit Punojnë me CYMBER Metal
CYMBER Metal furnizon produkte prej bronzi, bakri, bronzi, CuCrZr, aliazh alumini dhe produkte metalike të përpunuara me porosi për blerës industrialë ndërkombëtarë.
Për projektet e ekstrudimit prej bronzi me porosi, mbështetja mund të përfshijë:
- Rishikimi i gradës dhe formës së profilit të tunxhit
- Diskutim mbi prodhueshmërinë e nxjerrjes
- Mjete të reja dhe koordinim i artikullit të parë
- Prerje me porosi
- Përpunimi sekondar CNC
- Inspektim dimensional
- Paketim eksporti
- Mbështetje për porosi me shumicë të përsëritura
Blerësit gjithashtu mund të shqyrtojnë CYMBER Metal'sgamë produktesh prej bronzidheaftësi përpunimi të imëtkur një profil i ekstruduar duhet të furnizohet si një komponent i përfunduar.
Përfundim
Sasia fillestare e produktit (MOQ), kostoja e veglave dhe çmimi i porosive me shumicë për profilet e ekstruduara prej bronzi me porosi nuk mund të gjykohen vetëm nga pesha e profilit. Disponueshmëria e klasës, dizajni i prerjes tërthore, kompleksiteti i matricës, rendimenti i prodhimit, toleranca, gjatësia, përfundimi i sipërfaqes, përpunimi dhe inspektimi, të gjitha ndikojnë në kuotim.
Mënyra më efektive për të kontrolluar koston është përfshirja e furnizuesit përpara se vizatimi të ngrihet. Një shqyrtim i prodhueshmërisë mund të identifikojë se cilat karakteristika duhet të ekstrudohen, cilat duhet të përpunohen dhe cilat toleranca mund të rregullohen pa ndikuar në funksion.
Para se të bëni një porosi, kërkoni vlera të veçanta për mjetet, mostrat provë dhe prodhimin në masë. Konfirmoni me shkrim pronësinë e mjetit, korrigjimet e matricës, fushëveprimin e inspektimit dhe paketimin. Blerësit me një vizatim të ri të profilit mund të paraqesin specifikimet përmesFaqja e kontaktit të CYMBER Metalpër shqyrtim teknik dhe kuotim.
Pyetje të shpeshta
Cili është MOQ tipik për profilet e ekstrudimit prej bronzi të personalizuar?
Nuk ka një MOQ standarde të vetme. Varet nga shkalla e bronzit, pesha e profilit, konfigurimi i presës, disponueshmëria e shufrave, provat e matricave, rendimenti i prodhimit dhe përpunimi dytësor. Furnizuesit duhet të llogarisin MOQ pasi të shqyrtojnë vizatimin dhe kërkesën vjetore të pritur.
A përfshihet kostoja e veglave në çmimin e profilit prej bronzi?
Mjetet zakonisht kuotohen veçmas për një profil të ri të personalizuar. Blerësit duhet të konfirmojnë nëse përfshihen projektimi i matricës, nxjerrja provë, korrigjimet, mostrat, mirëmbajtja dhe ruajtja.
A mund të rimbursohet kostoja e veglave pas një porosie të madhe?
Kjo varet nga marrëveshja tregtare. Disa furnizues mund të amortizojnë ose kreditojnë mjetet sipas një vëllimi prodhimi të rënë dakord, ndërsa të tjerë e mbajnë atë si një tarifë të veçantë zhvillimi. Kushti duhet të shkruhet në kuotim ose në kontratën e blerjes.
Kush e zotëron matricën e ekstrudimit prej bronzi?
Pronësia varet nga marrëveshja e veglave. Pagesa e një tarife për vegla nuk sqaron automatikisht të drejtat e magazinimit, ekskluzivitetit ose transferimit. Blerësit duhet të konfirmojnë pronësinë dhe përdorimin e lejuar para pagesës.
Pse çmimi i mostrës është më i lartë se çmimi me shumicë?
Ekstrudimi provë ka kostot e instalimit, testimit me presion, humbjes së materialit, prerjes dhe inspektimit të shpërndara në një sasi të vogël. Prodhimi i qëndrueshëm me shumicë normalisht përdor kohën e materialit dhe të makinës në mënyrë më efikase.
A mund të furnizohet një ekstrudim prej bronzi i personalizuar si pjesë e përfunduar?
Po. Profilet mund të priten, shpohen, frezohen, shtypen, lëmohen ose përpunohen në ndonjë mënyrë tjetër pas ekstrudimit. Blerësit duhet të specifikojnë dimensionet përfundimtare, tolerancat, kërkesat e sipërfaqes dhe nevojat e inspektimit në RFQ.
Çfarë skedarësh duhet të paraqesin blerësit për kuotim?
Një vizatim 2D i dimensionuar është thelbësor. Një model 3D, cilësia e bronzit, sasia e provës, kërkesa vjetore, tolerancat kritike, përfundimi i sipërfaqes, kërkesat e përpunimit dhe udhëzimet e paketimit do të përmirësojnë saktësinë e kuotimit.
Koha e postimit: 10 korrik 2026